

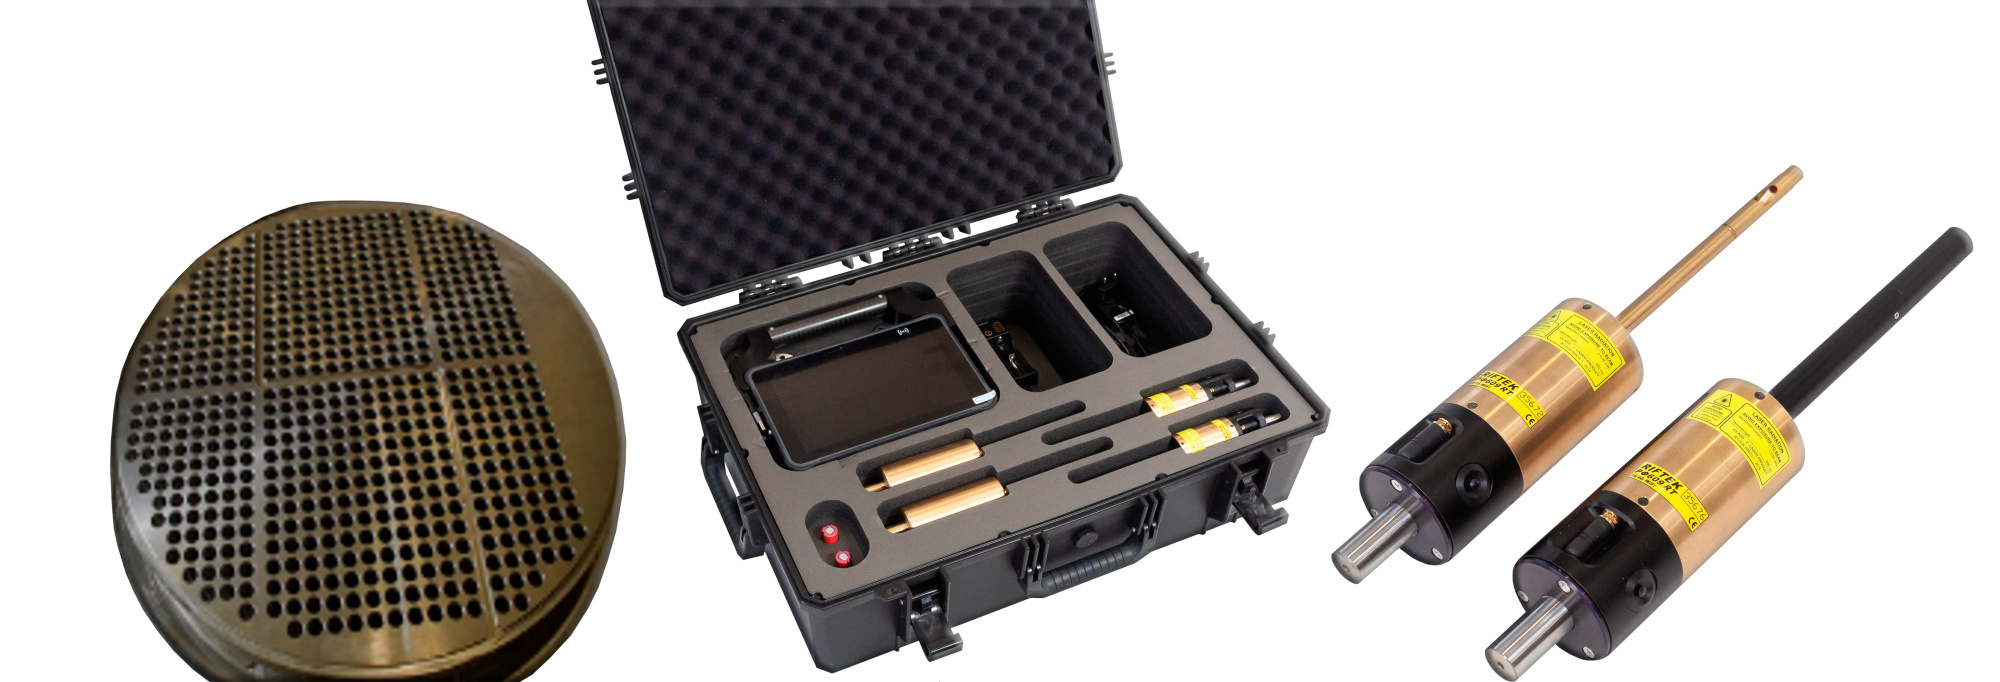
Dno sitowe jest kluczowym elementem wymienników ciepła i zazwyczaj ma postać okrągłej płyty z wieloma (do kilku tysięcy) otworami. Jednym z najważniejszych wskaźników jakości den sitowych jest zgodność średnicy wszystkich otworów z zadaną wartością. Obecnie kontrola średnicy odbywa się ręcznie i, biorąc pod uwagę liczbę otworów, jest to proces bardzo pracochłonny.
Aby zwiększyć wydajność i niezawodność kontroli, eliminując czynnik ludzki, opracowaliśmy system do zautomatyzowanego pomiaru otworów w dnach sitowych. Działanie systemu opiera się na zasadzie skanowania wewnętrznej powierzchni otworów za pomocą obrotowego laserowego czujnika triangulacyjnego.
Główne elementy systemu:- Laserowe sondy triangulacyjne Seria RF609-Wi-Fi.
- Tablet przemysłowy z oprogramowaniem.
- Laserowa sonda triangulacyjna jest instalowana we wrzecionie maszyny CNC.
- Plik CAD kontrolowanego dna sitowego jest wczytywany do programu na tablecie.
- Operator wprowadza sekwencję pomiaru otworów w dnie sitowym do programu maszyny i programu systemu.
- Tablet jest przełączany w tryb odbioru danych, a na obrabiarce uruchamiany jest program skanowania.
Podczas procesu pomiarowego maszyna sekwencyjnie, zgodnie z wybranym algorytmem, wprowadza obrotową sondę laserową do kontrolowanego otworu. Sonda laserowa przesyła dane pomiarowe do tabletu, a oprogramowanie tabletu oblicza parametry geometryczne każdego otworu i wyświetla je w formie cyfrowej oraz graficznego kodu kolorystycznego. Po zakończeniu pomiarów operator generuje raport.
| Parametr | Wartość | |
|---|---|---|
|
Błąd pomiaru w zależności od średnicy mieści się w zakresie, µm |
±4…8 |
|
|
Czas pomiaru jednego otworu, nie więcej niż, s |
1,5 | |
| Cykl pomiarowy (wliczając przejście między otworami), nie więcej niż, s |
5 |
|
Zastosowanie systemu pozwoliło klientowi na znaczną poprawę jakości i wydajności produkcji oraz na istotne zmniejszenie kosztów i czasu pomiarów.
Szczegółowa instrukcja obsługi systemu jest dostępna tutaj.
Wideo demonstracyjne tutaj.