

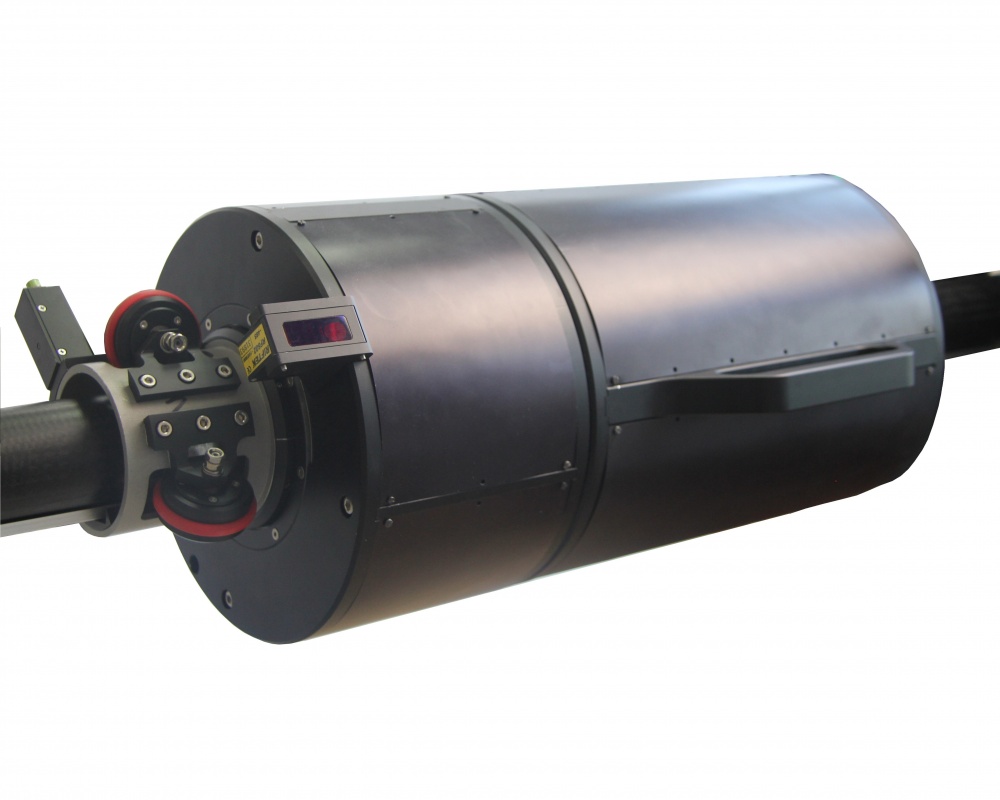


La surface intérieure des grands objets est soumise à l'usure en cours d'exploitation. Pour prévenir les accidents, une surveillance périodique du degré d'usure est nécessaire. Jusqu'à présent, ce type de contrôle est réalisé avec des instruments de mesure manuels, mais de telles mesures sont très chronophages, peu évoluées sur le plan technologique et ne fournissent pas la quantité requise d'informations fiables.
Un système laser automatisé est conçu pour obtenir un modèle 3D complet de la surface intérieure de grands objets et pour le calcul d'usure avec une résolution et une exactitude élevées.
Série RF096-440/1440-2000


Machine d'inspection de la surface intérieure de grands objets. Spécifications
| Paramètre | Valeur | |
| Plage de mesure du diamètre intérieur, mm | 440...1440 | |
| Erreur de mesure du diamètre intérieur, mm | ±0,5 | |
| Résolution de balayage, points/tour | 2008 | |
| Plage de profondeur de numérisation, mm |
0...2000 (paramètre programmable) |
|
| Distance minimale entre les sections mesurées, mm |
1 (paramètre programmable) |
|
| Erreur de déplacement linéaire, mm | ±0,1 | |
| Fréquence d'échantillonnage maximale, Hz | 9400 | |
| Source lumineuse |
laser à semi-conducteur rouge, longueur d'onde 660 nm |
|
| Puissance de sortie, mW | <1 | |
| Classe de sécurité laser | 2 (IEC60825-1) | |
| Interface | Wi-Fi | |
| Alimentation, V | Batteries 12V | |
| Poids, kg | 77 | |
Principales fonctions du logiciel
Le logiciel est destiné à :
- paramétrage du système et contrôle du processus de balayage,
- étalonnage du système,
- constitution d'un modèle 3D d'un objet à partir des données obtenues lors du balayage,
- visualisation d'un modèle 3D,
- comparaison de modèles obtenus à différents moments,
- comparaison du modèle obtenu avec la référence,
- calcul des valeurs d'écart de forme (usure de surface) des modèles sélectionnés,
- calcul des paramètres du cercle dans n'importe quelle section transversale de l'objet, à savoir le diamètre (moyen, maximal, minimal), l'ovalité, la circularité,
- enregistrement, lecture et exportation des données.
Le fonctionnement de la machine repose sur le principe de la numérisation de la surface intérieure du produit par un capteur de triangulation laser rotatif.
Les principaux composants de la machine sont illustrés sur la figure, où 1 - cadre d'installation, 2 - guide, 3 - centreur, 4 - module de balayage laser, 5 - surface du brûleur ; la tablette n'est pas représentée.
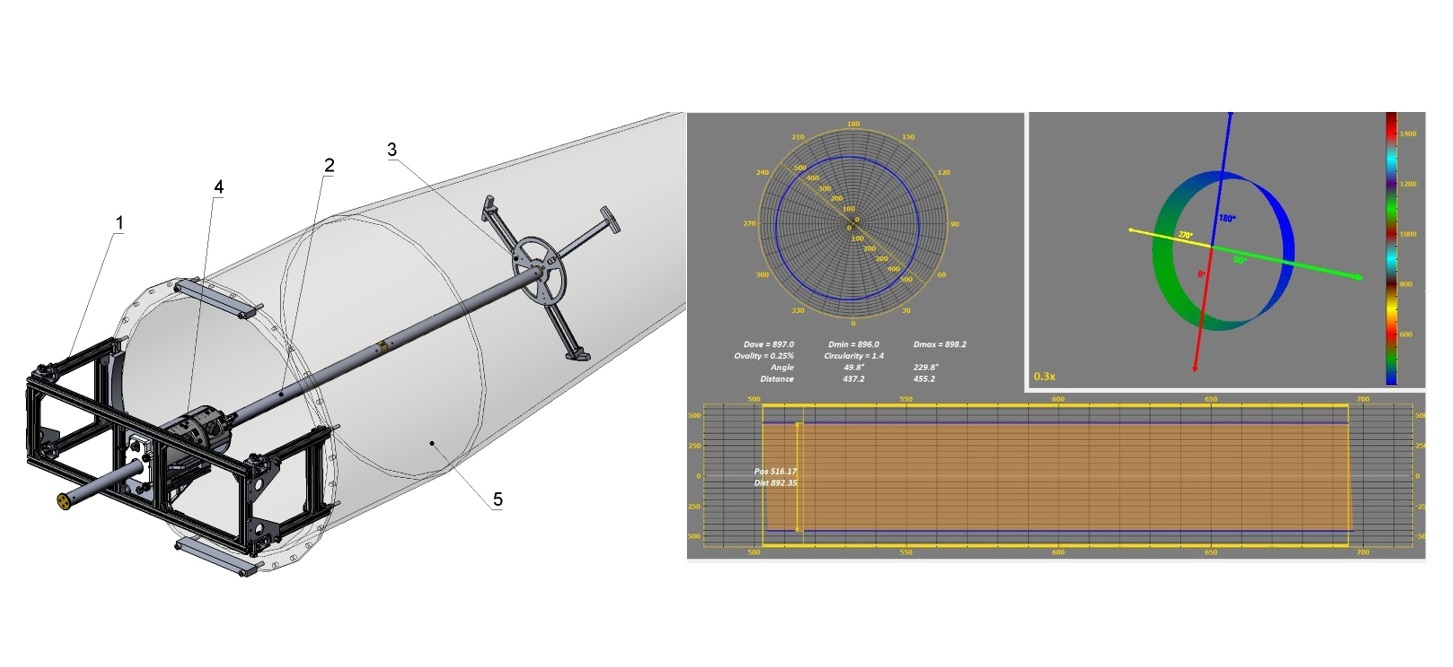
Le cadre (1) est fixé à l'extrémité du brûleur (5). Le guide (2) est situé le long de l'axe du brûleur et repose sur le cadre (1) d'un côté et sur le centreur (3) de l'autre. Le centreur est installé sur la surface conique du brûleur. Le module de balayage laser (4) est installé sur le guide (2).
La machine fonctionne comme suit.
Sur commande de la tablette, le capteur laser commence à tourner et le module de numérisation (4) se déplace le long du guide (2). Le capteur laser mesure la distance jusqu'à la surface du brûleur. Les coordonnées polaires des points de la surface du brûleur (distance à la surface mesurée par le capteur laser et angle de rotation du capteur mesuré par le codeur intégré), synchronisées avec la position linéaire du module, sont transmises à l'ordinateur. Le programme construit un modèle 3D de la surface intérieure, à partir duquel les paramètres géométriques requis et l'usure sont calculés.
Module de numérisation laser
Les principaux composants du module de balayage laser et ses dimensions hors tout sont illustrés sur les figures ci-dessous.
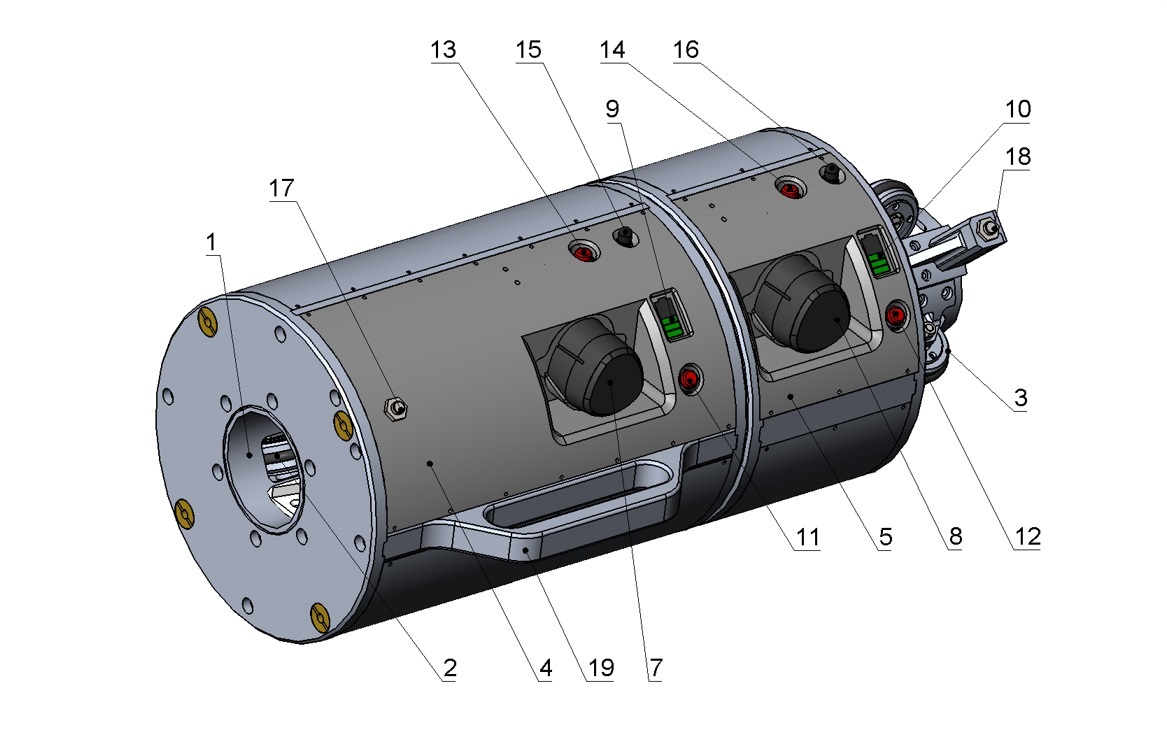
Désignations :
1 - Manchon. 2,3 - Systèmes de roues montés sur le manchon (1). L'une des roues est équipée d'un codeur (non représenté) pour contrôler la position linéaire du module.4 - Module de mouvement linéaire.
5 - Module de rotation.
6 - Capteur laser (installé sur le module de rotation).
7,8 - Batteries des modules 4 et 5, respectivement.
9,10 - Indicateurs de charge de la batterie.
11,12 - Boutons de commande de l'indicateur de batterie.
13,14 - Boutons d'alimentation.
15,16 - Antennes Wi-Fi.
17,18 - Capteurs de fin de course.
19,20 - Poignées de transport.
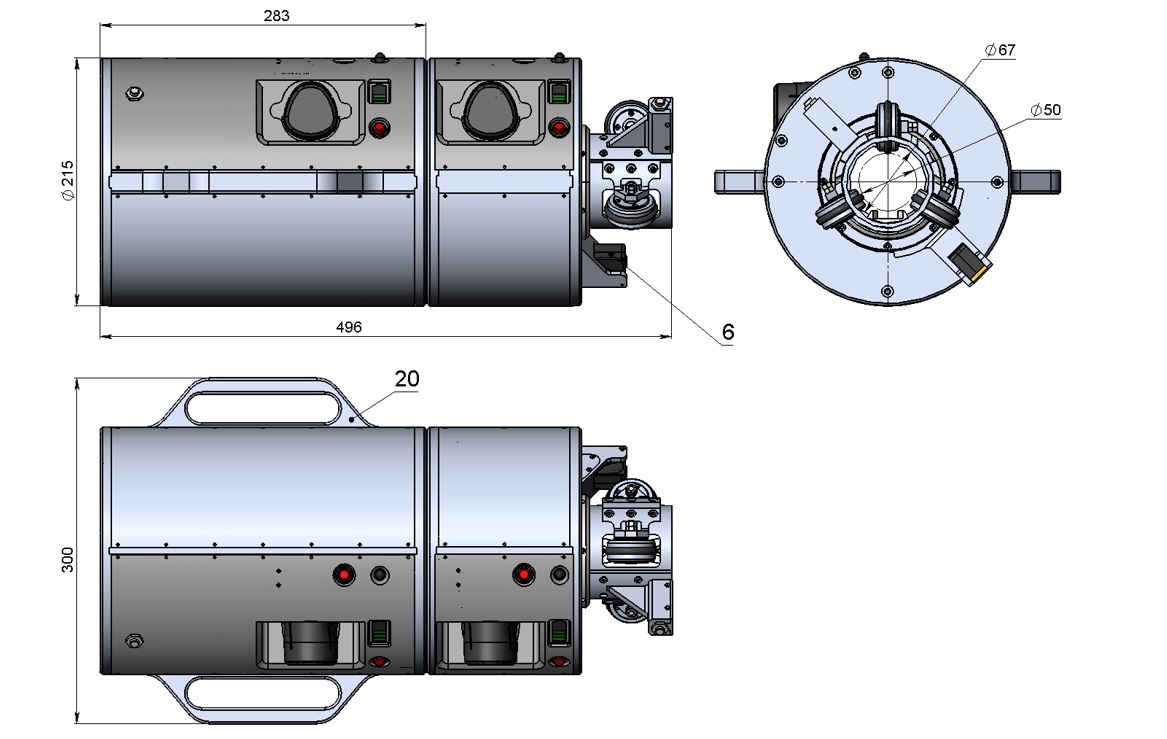
Cadre d'installation
Les principaux composants du châssis d'installation sont représentés dans la figure ci-dessous
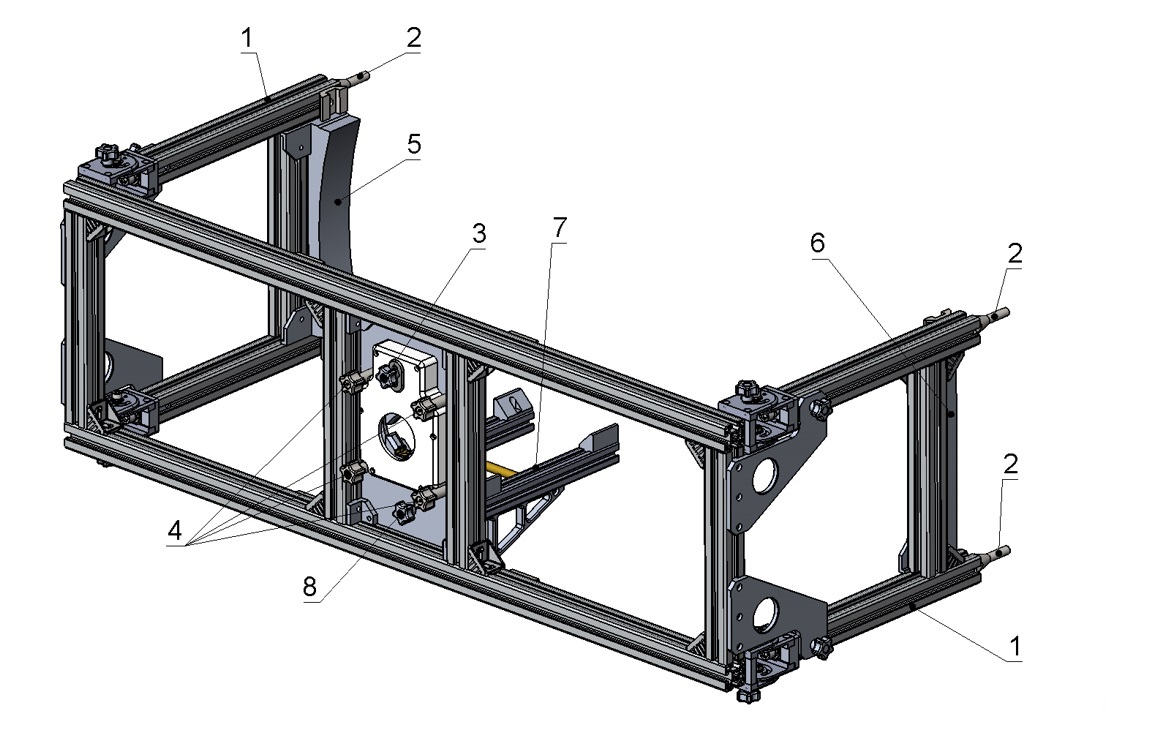
Désignations :
1 - Pieds repliables. 2 - Vis de fixation à l'extrémité du brûleur.3 - Vis de réglage de la partie supérieure du prisme fendu pour l'installation du guide.
4 - Quatre vis de fixation du module de balayage.
5, 6 - Blocs d'étalonnage.
7 - Cale amovible.
8 - Vis de fixation de la cale.
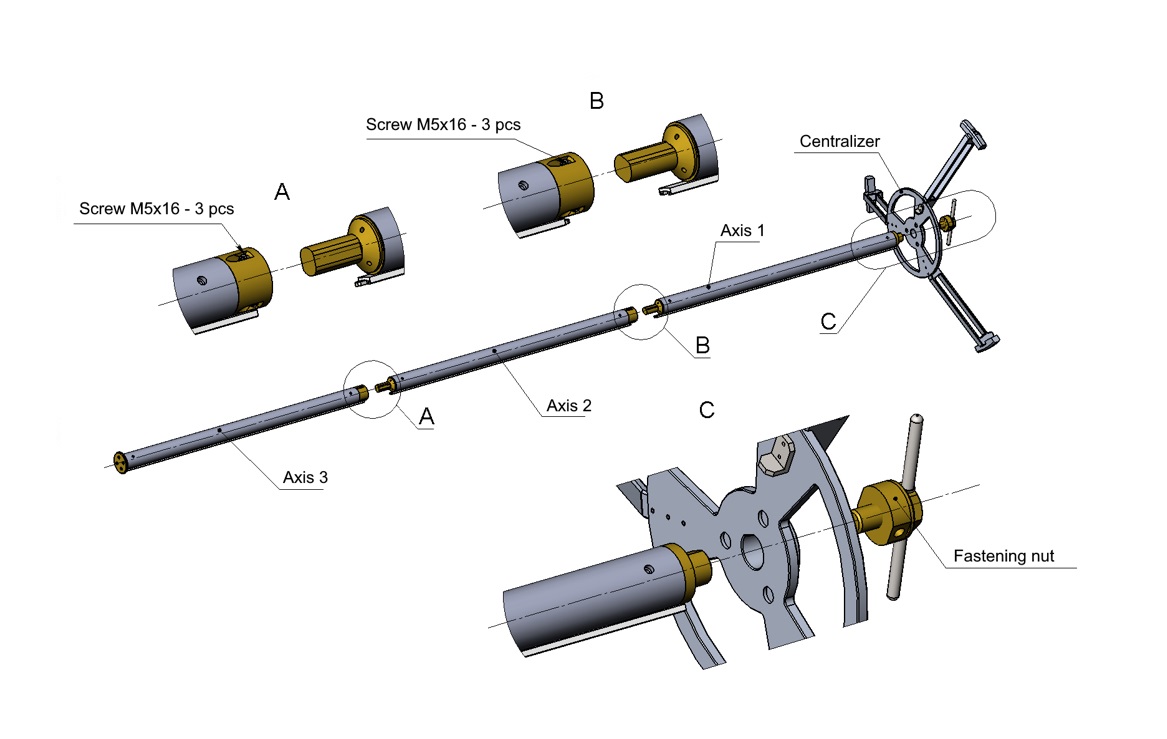
Guide et centreur
Le guide est assemblé à partir de trois éléments. Le centreur est installé à l'extrémité du guide.Le principe d'assemblage est illustré sur la figure :
Machine d'inspection de la surface intérieure des grands objets
RF096.Burner-IDmin/IDmax-L
| Symbole | Description |
| IDmin/IDmax | Plage de mesure (diamètre intérieur), mm |
| L | Profondeur de numérisation, mm. |
La mesure manuelle consiste généralement à contrôler quelques points avec des pieds à coulisse ou des sondes accessibles depuis l'ouverture d'accès, ce qui ne permet pas de détecter une usure irrégulière sur la circonférence ou concentrée dans une section que l'outil ne peut pas atteindre facilement. Elle est également suffisamment lente pour que les opérateurs effectuent souvent les contrôles moins fréquemment qu'ils ne le devraient, et les relevés dépendent de l'endroit exact où l'outil a été placé, ce qui rend difficile la comparaison fiable des résultats d'une inspection à l'autre. Un système dédié d'inspection de grandes surfaces supprime entièrement cette dépendance au contrôle manuel par points.
Le logiciel construit un modèle 3D complet à partir du scan actuel et le compare soit à un modèle de référence, soit à un scan précédent du même objet réalisé à un moment antérieur. La comparaison directe de deux modèles indique précisément la quantité de matière perdue et son emplacement, plutôt que de s'appuyer sur une seule dimension nominale qui peut ne pas refléter la géométrie réelle de l'objet tel que fabriqué.
Le logiciel est spécialement conçu pour comparer des modèles capturés à différents moments, en superposant un scan à un autre afin de montrer comment la surface a changé entre les inspections. L'inspection périodique devient ainsi une tendance d'usure plutôt qu'un simple instantané réussite/échec, ce qui est important pour déterminer la durée de vie restante d'un composant avant son remplacement.
Au lieu d'amener l'objet vers une machine, le système est installé directement sur l'objet lui-même : un cadre se fixe à l'ouverture d'extrémité, un guide s'étend le long de l'axe de l'objet, et le module de scan laser se déplace le long de ce guide tout en tournant pour scanner la surface. En tant qu'outil d'inspection de surface par laser, cette conception lui permet d'inspecter des objets pratiquement immobiles, comme des brûleurs installés ou de grandes cuves, sans nécessiter leur démontage ni leur transport.
Non. Les modules de mouvement linéaire et de rotation fonctionnent tous deux sur leurs propres batteries, et les données sont transmises à la tablette de contrôle via Wi-Fi plutôt que par une connexion filaire. C'est important pour les grands équipements industriels, où le point d'inspection peut être éloigné d'une prise de courant ou d'un point réseau, et où le tirage de câbles jusqu'à l'objet n'est pas pratique.
Au-delà du modèle 3D d'usure lui-même, le logiciel calcule le diamètre (moyen, maximal, minimal), l'ovalité et la circularité à n'importe quelle section transversale le long de la longueur de l'objet, et pas seulement à des points d'inspection fixes. Cela donne à l'inspecteur la possibilité de contrôler l'état de l'objet à un emplacement précis présentant un intérêt, plutôt que de s'appuyer uniquement sur un résumé global de l'usure.
Les grands composants industriels, comme les brûleurs ou les cuves de procédé, ont des diamètres intérieurs bien supérieurs à ce qu'un instrument de mesure portatif ou de table est conçu pour mesurer, c'est pourquoi ce système couvre 440–1 440 mm de diamètre et jusqu'à 2 000 mm de profondeur de scan. Le principe de mesure, la triangulation laser rotative, est le même que celui utilisé dans les systèmes de plus petit diamètre, mais la structure mécanique et la plage de scan sont dimensionnées spécifiquement pour les équipements industriels à grand alésage.