

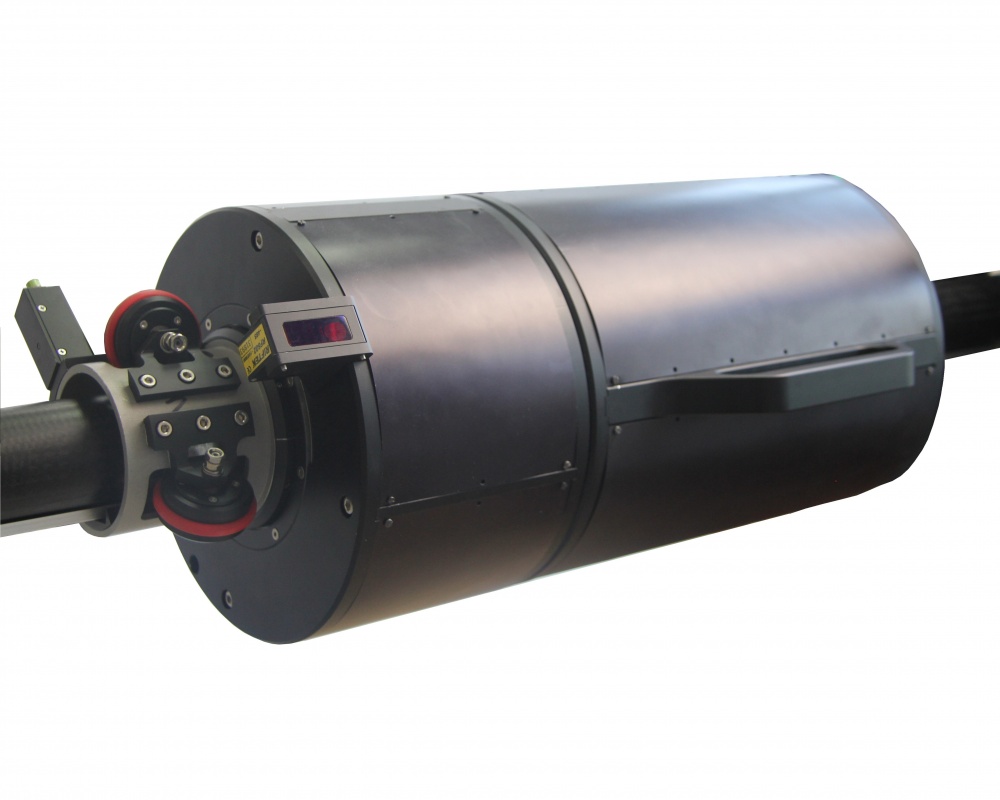


Die Innenfläche der großen Objekte unterliegt während des Betriebs Verschleiß. Um Unfälle zu vermeiden, ist eine regelmäßige Überwachung des Verschleißgrades erforderlich. Bislang wird diese Art der Kontrolle mit manuellen Messinstrumenten durchgeführt, doch solche Messungen sind sehr zeitaufwendig, technisch überholt und liefern nicht die erforderliche Menge an zuverlässigen Informationen.
Ein automatisiertes Lasersystem ist für die Erstellung eines vollständigen 3D-Modells der inneren Oberfläche großer Objekte und die Verschleißberechnung mit hoher Auflösung und Genauigkeit konzipiert.
Serie RF096-440/1440-2000


Maschine zur Prüfung der Innenfläche großer Objekte. Spezifikation
| Parameter | Wert | |
| Innendurchmesser-Messbereich, mm | 440...1440 | |
| Messfehler des Innendurchmessers, mm | ±0,5 | |
| Scanauflösung, Punkte/Umdrehung | 2008 | |
| Scantiefenbereich, mm |
0...2000 (programmierbarer Parameter) |
|
| Mindestabstand zwischen gemessenen Abschnitten, mm |
1 (programmierbarer Parameter) |
|
| Fehler der Linearverschiebung, mm | ±0,1 | |
| Maximale Abtastfrequenz, Hz | 9400 | |
| Lichtquelle |
roter Halbleiterlaser, Wellenlänge 660 nm |
|
| Ausgangsleistung, mW | <1 | |
| Laserschutzklasse | 2 (IEC60825-1) | |
| Schnittstelle | Wi-Fi | |
| Versorgungsspannung, V | Batterien 12V | |
| Gewicht, kg | 77 | |
Hauptfunktionen der Software
Die Software ist bestimmt für:
- Parametrierung des Systems und Steuerung des Scanvorgangs,
- Systemkalibrierung,
- Erstellung eines 3D-Modells eines Objekts auf Basis der bei der Abtastung gewonnenen Daten,
- Ansicht eines 3D-Modells,
- Vergleich von zu verschiedenen Zeitpunkten gewonnenen Modellen,
- Vergleich des erhaltenen Modells mit der Referenz,
- Berechnung der Formabweichungswerte (Oberflächenverschleiß) ausgewählter Modelle,
- Berechnung der Kreisparameter in jedem Querschnitt des Objekts, nämlich Durchmesser (Mittelwert, Maximum, Minimum), Ovalität, Rundheit,
- Speichern, Lesen und Exportieren von Daten.
Der Betrieb der Maschine basiert auf dem Prinzip der Abtastung der Innenfläche des Produkts durch einen rotierenden Triangulations-Lasersensor.
Die Hauptkomponenten der Maschine sind in der Abbildung dargestellt, wobei 1 - Montagerahmen, 2 - Führung, 3 - Zentrierer, 4 - Laserscanning-Modul, 5 - Brenneroberfläche; das Tablet ist nicht dargestellt.
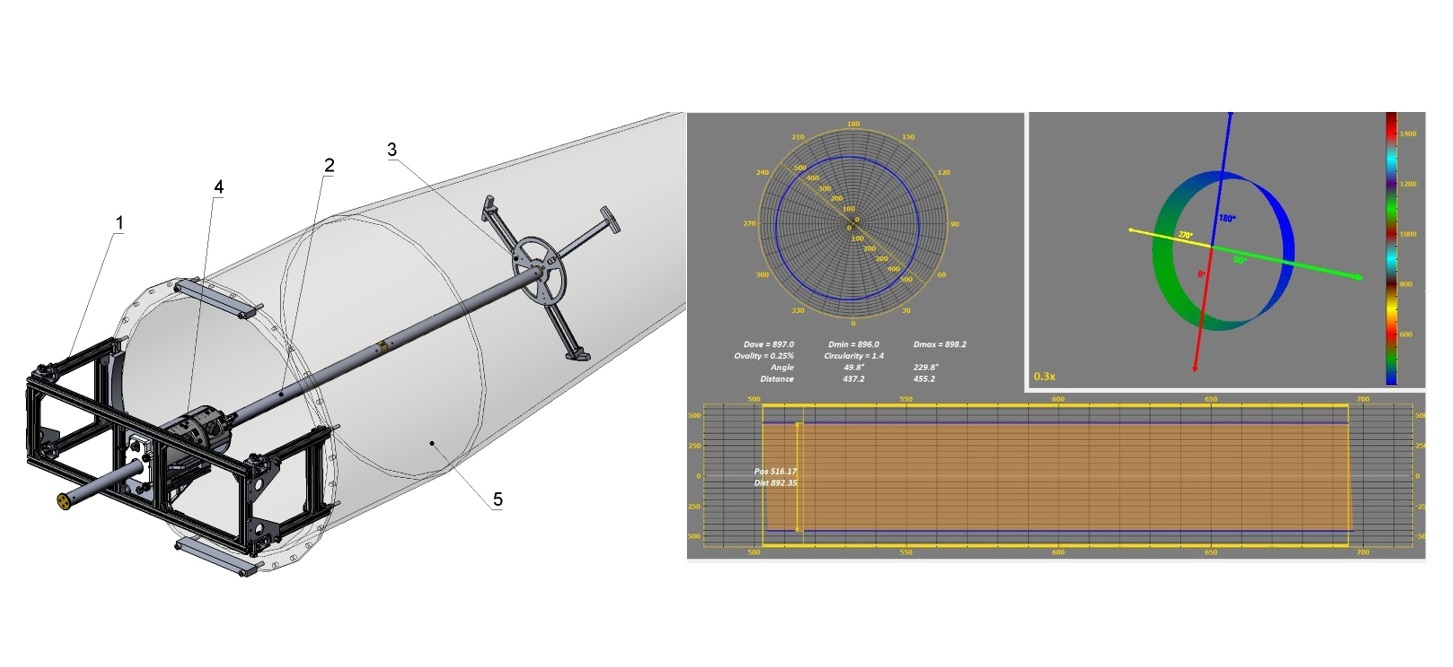
Der Rahmen (1) ist am Ende des Brenners befestigt (5). Die Führung (2) ist entlang der Achse des Brenners angeordnet und stützt sich auf dem Rahmen ab (1) auf einer Seite und auf dem Zentrierer (3) auf der anderen Seite. Der Zentrierer wird auf der konischen Oberfläche des Brenners installiert. Das Laser-Scanning-Modul (4) ist auf der Führung montiert (2).
Die Maschine arbeitet wie folgt.
Auf Befehl vom Tablet beginnt der Lasersensor zu rotieren und das Laserabtastmodul (4) bewegt sich entlang der Führung (2)Der Lasersensor misst den Abstand zur Brenneroberfläche. Die Polarkoordinaten der Punkte der Brenneroberfläche (vom Lasersensor gemessener Abstand zur Oberfläche und vom eingebauten Encoder gemessener Drehwinkel des Sensors), synchronisiert mit der linearen Position des Moduls, werden an den Computer übertragen. Das Programm erstellt ein 3D-Modell der Innenfläche, anhand dessen die erforderlichen geometrischen Parameter und der Verschleiß berechnet werden.
Laserscanning-Modul
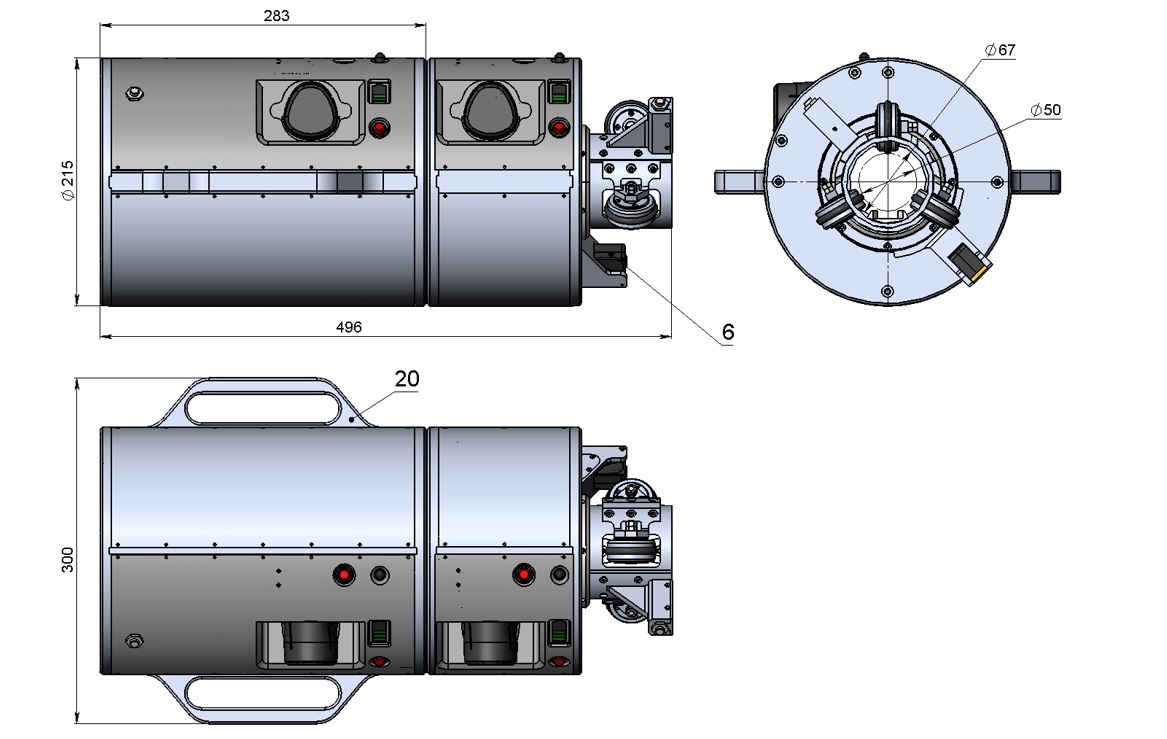
Die Hauptkomponenten des Laser-Abtastmoduls und seine Außenabmessungen sind in den nachfolgenden Abbildungen dargestellt.
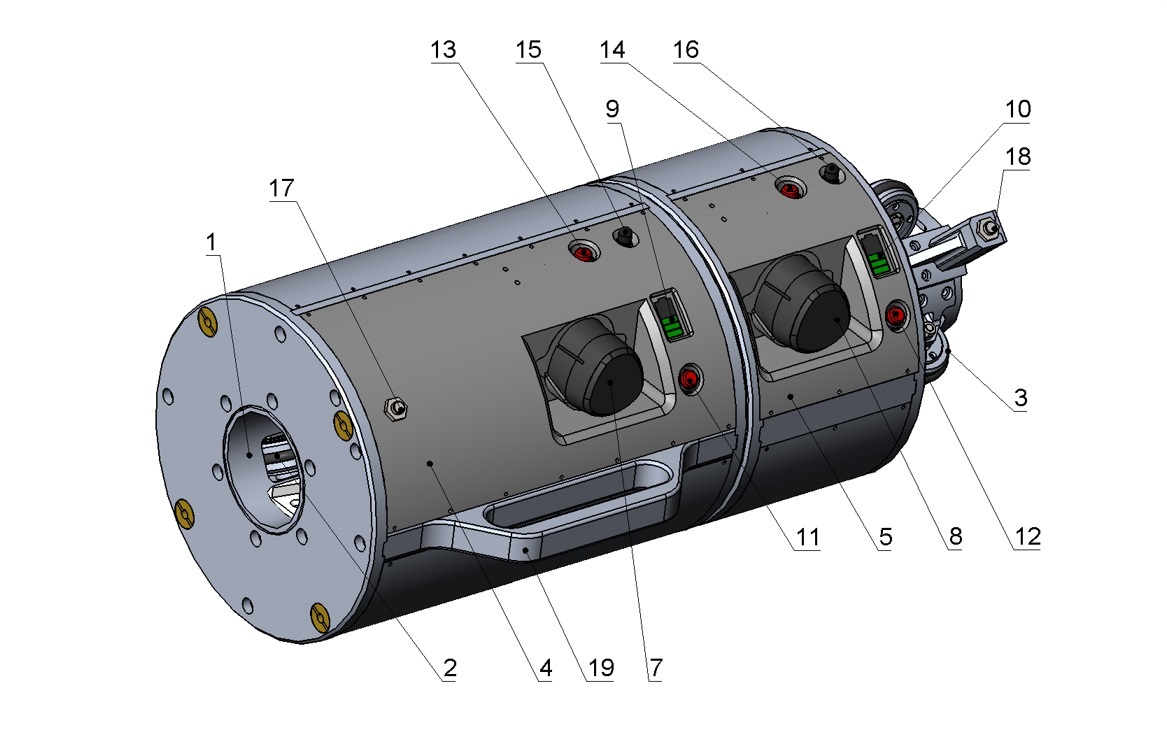
Bezeichnungen:
1 - Hülse. 2,3 - Auf der Hülse (1) montierte Radsysteme. Eines der Räder ist mit einem Encoder (nicht dargestellt) ausgestattet, um die lineare Position des Moduls zu kontrollieren.4 - Linearbewegungsmodul.
5 - Rotationsmodul.
6 - Lasersensor (auf dem Rotationsmodul montiert).
7,8 - Batterien der Module 4 bzw. 5.
9,10 - Batterieladeanzeigen.
11,12 - Steuertasten für die Batterieanzeige.
13,14 - Ein/Aus-Tasten.
15,16 - Wi-Fi-Antennen.
17,18 - Endsensoren.
19,20 - Tragegriffe.
Montagerahmen
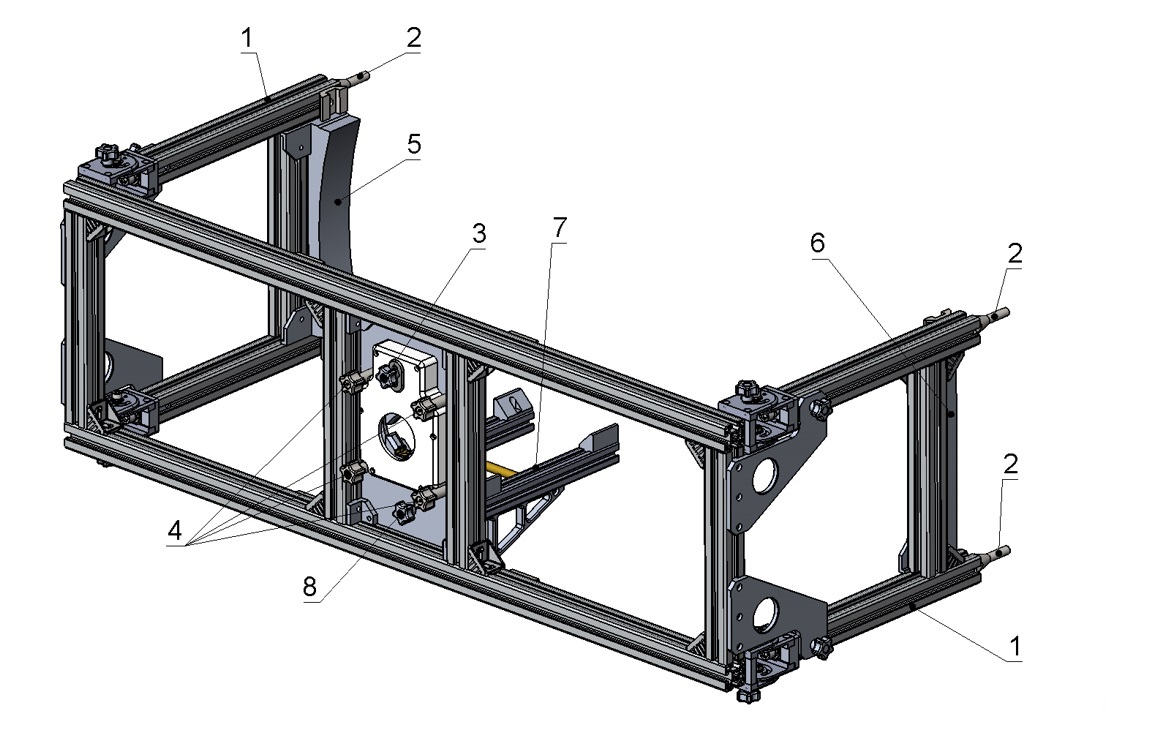
Die Hauptkomponenten des Installationsrahmens sind in der Abbildung unten dargestellt
Bezeichnungen:
1 - Klappbeine. 2 - Schrauben zur Befestigung am Ende des Brenners.3 - Schraube zur Einstellung des oberen Teils des geteilten Prismas zur Installation der Führung.
4 - Vier Schrauben zur Befestigung des Abtastmoduls.
5, 6 - Kalibrierblöcke.
7 - Abnehmbare Gleitbahn.
8 - Befestigungsschraube der Gleitbahn.
Führung und Zentrierer
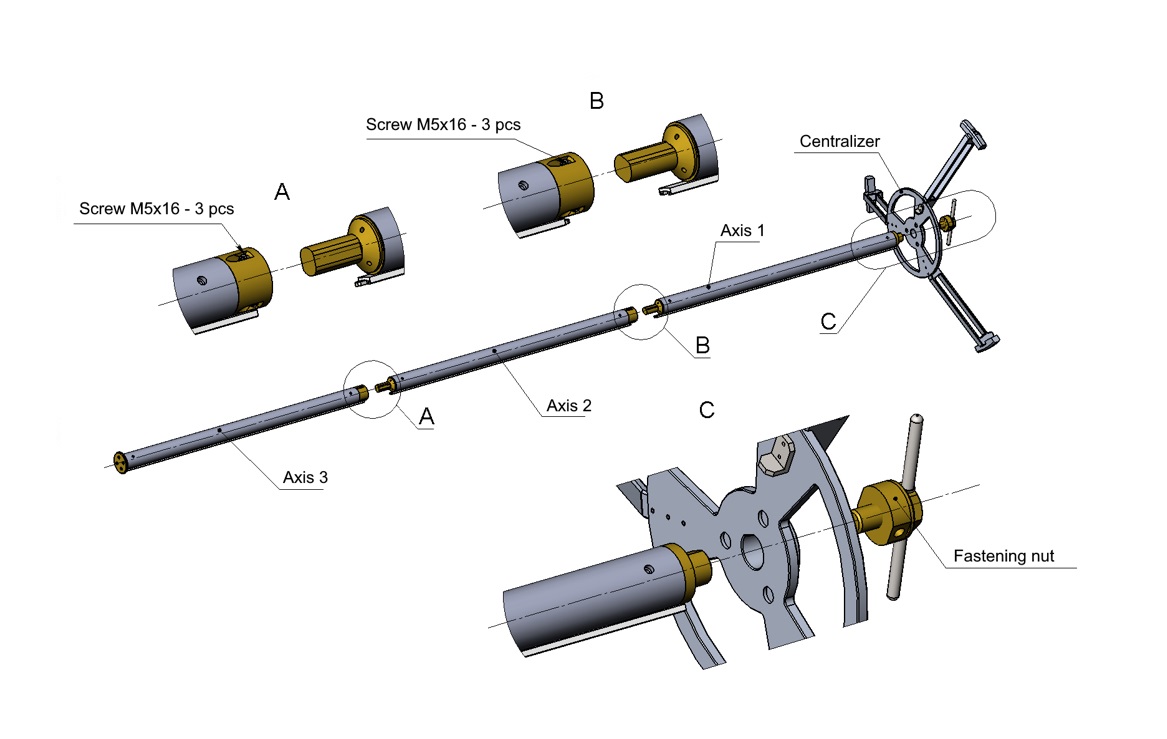
Die Führung ist aus drei Elementen zusammengesetzt. Der Zentrierer wird am Ende der Führung installiert.Das Montageprinzip ist in der Abbildung dargestellt:
Maschine zur Innenflächenprüfung großer Objekte
RF096.Burner-IDmin/IDmax-L
| Symbol | Beschreibung |
| IDmin/IDmax | Messbereich (Innendurchmesser), mm |
| L | Scantiefe, mm. |
Manuelle Messung bedeutet typischerweise, einige wenige Punkte mit Messschiebern oder Sonden zu prüfen, die von der Zugangsöffnung aus erreichbar sind. Dadurch wird Verschleiß übersehen, der um den Umfang ungleichmäßig ist oder sich in einem Bereich konzentriert, den das Werkzeug nur schwer erreicht. Außerdem ist dieses Verfahren so langsam, dass Bediener häufig seltener prüfen, als sie sollten, und die Messwerte hängen davon ab, wo genau das Werkzeug angesetzt wurde. Das erschwert den zuverlässigen Vergleich der Ergebnisse von einer Inspektion zur nächsten. Ein spezielles Inspektionssystem für große Oberflächen beseitigt diese Abhängigkeit von manuellen Punktprüfungen vollständig.
Die Software erstellt aus dem aktuellen Scan ein vollständiges 3D-Modell und vergleicht es entweder mit einem Referenzmodell oder mit einem früheren Scan desselben Objekts, der zu einem früheren Zeitpunkt aufgenommen wurde. Der direkte Vergleich zweier Modelle zeigt exakt, wie viel Material wo verloren gegangen ist, anstatt sich auf eine einzelne Nennabmessung zu stützen, die die tatsächliche Ist-Geometrie des Objekts möglicherweise nicht widerspiegelt.
Die Software ist speziell dafür ausgelegt, Modelle zu vergleichen, die zu unterschiedlichen Zeitpunkten aufgenommen wurden. Dabei wird ein Scan über einen anderen gelegt, um zu zeigen, wie sich die Oberfläche zwischen den Inspektionen verändert hat. So wird aus der periodischen Prüfung ein Verschleißtrend statt einer einzelnen Gut/Schlecht-Momentaufnahme. Das ist entscheidend, um zu bestimmen, wie viel Restlebensdauer eine Komponente noch hat, bevor sie ersetzt werden muss.
Anstatt das Objekt zu einer Maschine zu bringen, wird das System direkt am Objekt selbst installiert: Ein Rahmen wird an der Endöffnung befestigt, eine Führung verläuft entlang der Objektachse, und das Laser-Scanmodul bewegt sich entlang dieser Führung, während es rotiert, um die Oberfläche zu scannen. Als Werkzeug zur Laser-Oberflächenprüfung ermöglicht diese Konstruktion die Inspektion praktisch unbeweglicher Objekte, wie installierter Brenner oder großer Behälter, ohne dass diese demontiert oder transportiert werden müssen.
Nein. Sowohl die Linearbewegungs- als auch die Rotationsmodule werden von eigenen Akkus betrieben, und die Daten werden über Wi-Fi an das Steuer-Tablet übertragen, statt über eine Kabelverbindung. Das ist bei großen Industrieanlagen wichtig, bei denen die Prüfstelle weit von einer Steckdose oder einem Netzwerkanschluss entfernt sein kann und das Verlegen von Kabeln zum Objekt nicht praktikabel ist.
Zusätzlich zum 3D-Verschleißmodell selbst berechnet die Software Durchmesser (Mittelwert, Maximum, Minimum), Ovalität und Rundheit an jedem Querschnitt entlang der Länge des Objekts, nicht nur an festen Prüfpunkten. Dadurch kann der Prüfer den Zustand des Objekts an einer bestimmten kritischen Stelle prüfen, anstatt sich ausschließlich auf eine zusammenfassende Verschleißbewertung zu verlassen.
Große Industriekomponenten wie Brenner oder Prozessbehälter haben Innendurchmesser, die weit über dem liegen, wofür ein handgeführtes oder Tisch-Messgerät ausgelegt ist. Deshalb deckt dieses System Durchmesser von 440–1440 mm und eine Scantiefe von bis zu 2000 mm ab. Das Messprinzip, die rotierende Lasertriangulation, ist dasselbe wie bei Systemen für kleinere Durchmesser, aber die mechanische Struktur und der Scanbereich sind speziell für industrielle Anlagen mit großen Bohrungen dimensioniert.