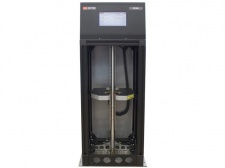


Die Systeme zählen zur berührungslosen Laser-Dickenmesstechnik und sind für die präzise Messung der Dicke von Plattenmaterialien wie Bändern, Platten, Tafeln, Gummiplatten usw. bestimmt. Es handelt sich dabei jeweils um ein eigenständiges Software- und Hardwaresystem, das Lasersensoren, ein Steuermodul und ein Anzeigegerät enthält.
Die Systemparameter können für eine spezifische Aufgabe angepasst werden.
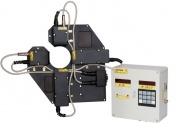
Dickenmesssystem RF580

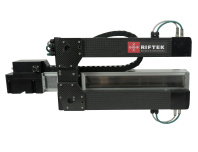
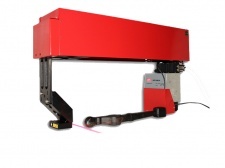
Lasersystem zur Inline-Dickenmessung von Plattenmaterialien RF160.20
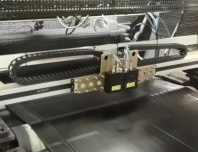
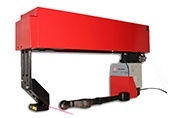
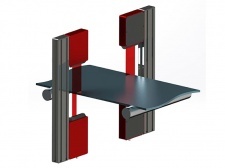
Lasersystem zur Überwachung der Dicke von Gummibahnen während des Kalandrierens RF160.10
Dickenmesssystem RF580. Spezifikation
| Parameter | Wert | |
| Dickenmessbereich, mm | auf Anfrage | |
| Genauigkeit der Dickenmessung, mm |
±0,1% des Messbereichs der Lasersensoren oder gemäß Spezifikation für Encoder |
|
| Eingangsschnittstelle, Sensoranschluss | RS485 | |
| Ausgangsschnittstelle, Ergebnisübertragung | Ethernet | |
| Messgeschwindigkeit, Messungen/Sekunde | < 9400 | |
| Versorgungsspannung, V | 220 (±10 %) für Wechselstromnetz mit einer Frequenz von 50 (±1) Hz | |
| Leistungsaufnahme, W | 10 | |
| Betriebsbedingungen: | ||
| Umgebungstemperatur, °C | +1...+35 | |
| Relative Luftfeuchtigkeit, % | 65 (bei 25°C) | |
Hinweis: Die Systemparameter können für eine spezifische Aufgabe angepasst werden.
Lasersystem zur Inline-Dickenmessung von Flachmaterialien RF160.20. Spezifikation
| Parameter | Wert | |
| Dickenmessbereich, mm | 10 oder 25 oder kundenspezifisch | |
| Messfehler, µm | ±3 oder ±7 | |
| Scanbereich, mm | auf Anfrage | |
| Eingangsschnittstelle für den Sensoranschluss | Ethernet | |
| Messgeschwindigkeit, kHz | 10 oder 70 | |
| Versorgungsspannung, V | 220 (±10 %) für Wechselstromnetz mit einer Frequenz von 50 (±1) Hz | |
| Leistungsaufnahme, nicht mehr als, W | 500 | |
| Betriebsbedingungen: | ||
| Umgebungstemperatur, °C | +1...+35 | |
| Relative Luftfeuchtigkeit, % | 65 (bei 25°C) | |
Hinweis: Die Systemparameter können für eine spezifische Aufgabe angepasst werden.
Laser-System zur Überwachung der Dicke von Gummibahnen beim Kalandrieren RF160.10. Spezifikation
| Parameter | Wert | |
| Dickenmessbereich, mm | 10 oder kundenspezifisch | |
| Messfehler, µm | ±20 | |
| Scanbereich, mm | 500x2 oder kundenspezifisch | |
| Eingangsschnittstelle für den Sensoranschluss | Ethernet | |
| Messgeschwindigkeit, Hz | 9400 | |
| Versorgungsspannung, V | 220 (±10 %) für Wechselstromnetz mit einer Frequenz von 50 (±1) Hz | |
| Leistungsaufnahme, nicht mehr als, W | 500 | |
| Betriebsbedingungen: | ||
| Umgebungstemperatur, °C | +1...+35 | |
| Relative Luftfeuchtigkeit, % | 65 (bei 25°C) | |
Hinweis: Die Systemparameter können für eine spezifische Aufgabe angepasst werden.
Aufbau und Funktionsprinzip RF580-Serie.
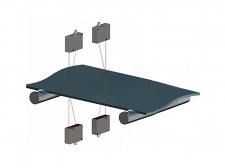
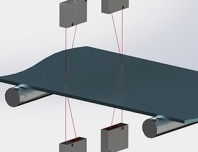
Das System kann eine unbegrenzte Anzahl von Dickenkontrollpunkten unterstützen. Jeder Kontrollpunkt besteht aus einem Sensor gemäß Schema Nr. 1 (Abbildung 1, links) oder aus zwei Sensoren gemäß Schema Nr. 2 (Abbildung 1, rechts).
Gemäß Schema Nr. 1 (ein Sensor für einen Punkt) ist die Materialdicke die Differenz zwischen dem Abstand von der Basisfläche, auf der sich das Material befindet, und dem von einem Sensor gemessenen Abstand zur Oberseite des Materials. Die Sensorposition wird relativ zur Basisfläche kalibriert.
Gemäß Schema Nr. 2 (zwei Sensoren für einen Punkt) ist die Materialdicke die Differenz der von jedem der Sensoren gemessenen Abstände zu den Materialoberflächen. Die Position der Sensoren wird relativ zueinander kalibriert.
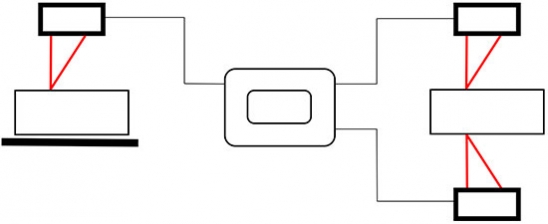
Abbildung 1. Schema #1 mit einem Sensor (links) und Schema #2 mit zwei Sensoren (rechts).
Aufbau und Funktionsprinzip RF160.20-Serie.
Der Betrieb des Systems basiert auf der kontinuierlichen Abtastung der Blechoberflächen durch Lasersensoren.
Das System enthält zwei Laser-Triangulationssensoren (2), die am C-Rahmen (3) montiert sind. Der C-Rahmen ist auf dem Schlitten des Linearbewegungsmoduls (4) installiert. Das System enthält außerdem eine Kalibrierplatte (6). Die folgende Abbildung zeigt das zu messende Flachmaterial (1) und den Förderbandabschnitt (5). Der Steuercomputer ist nicht dargestellt.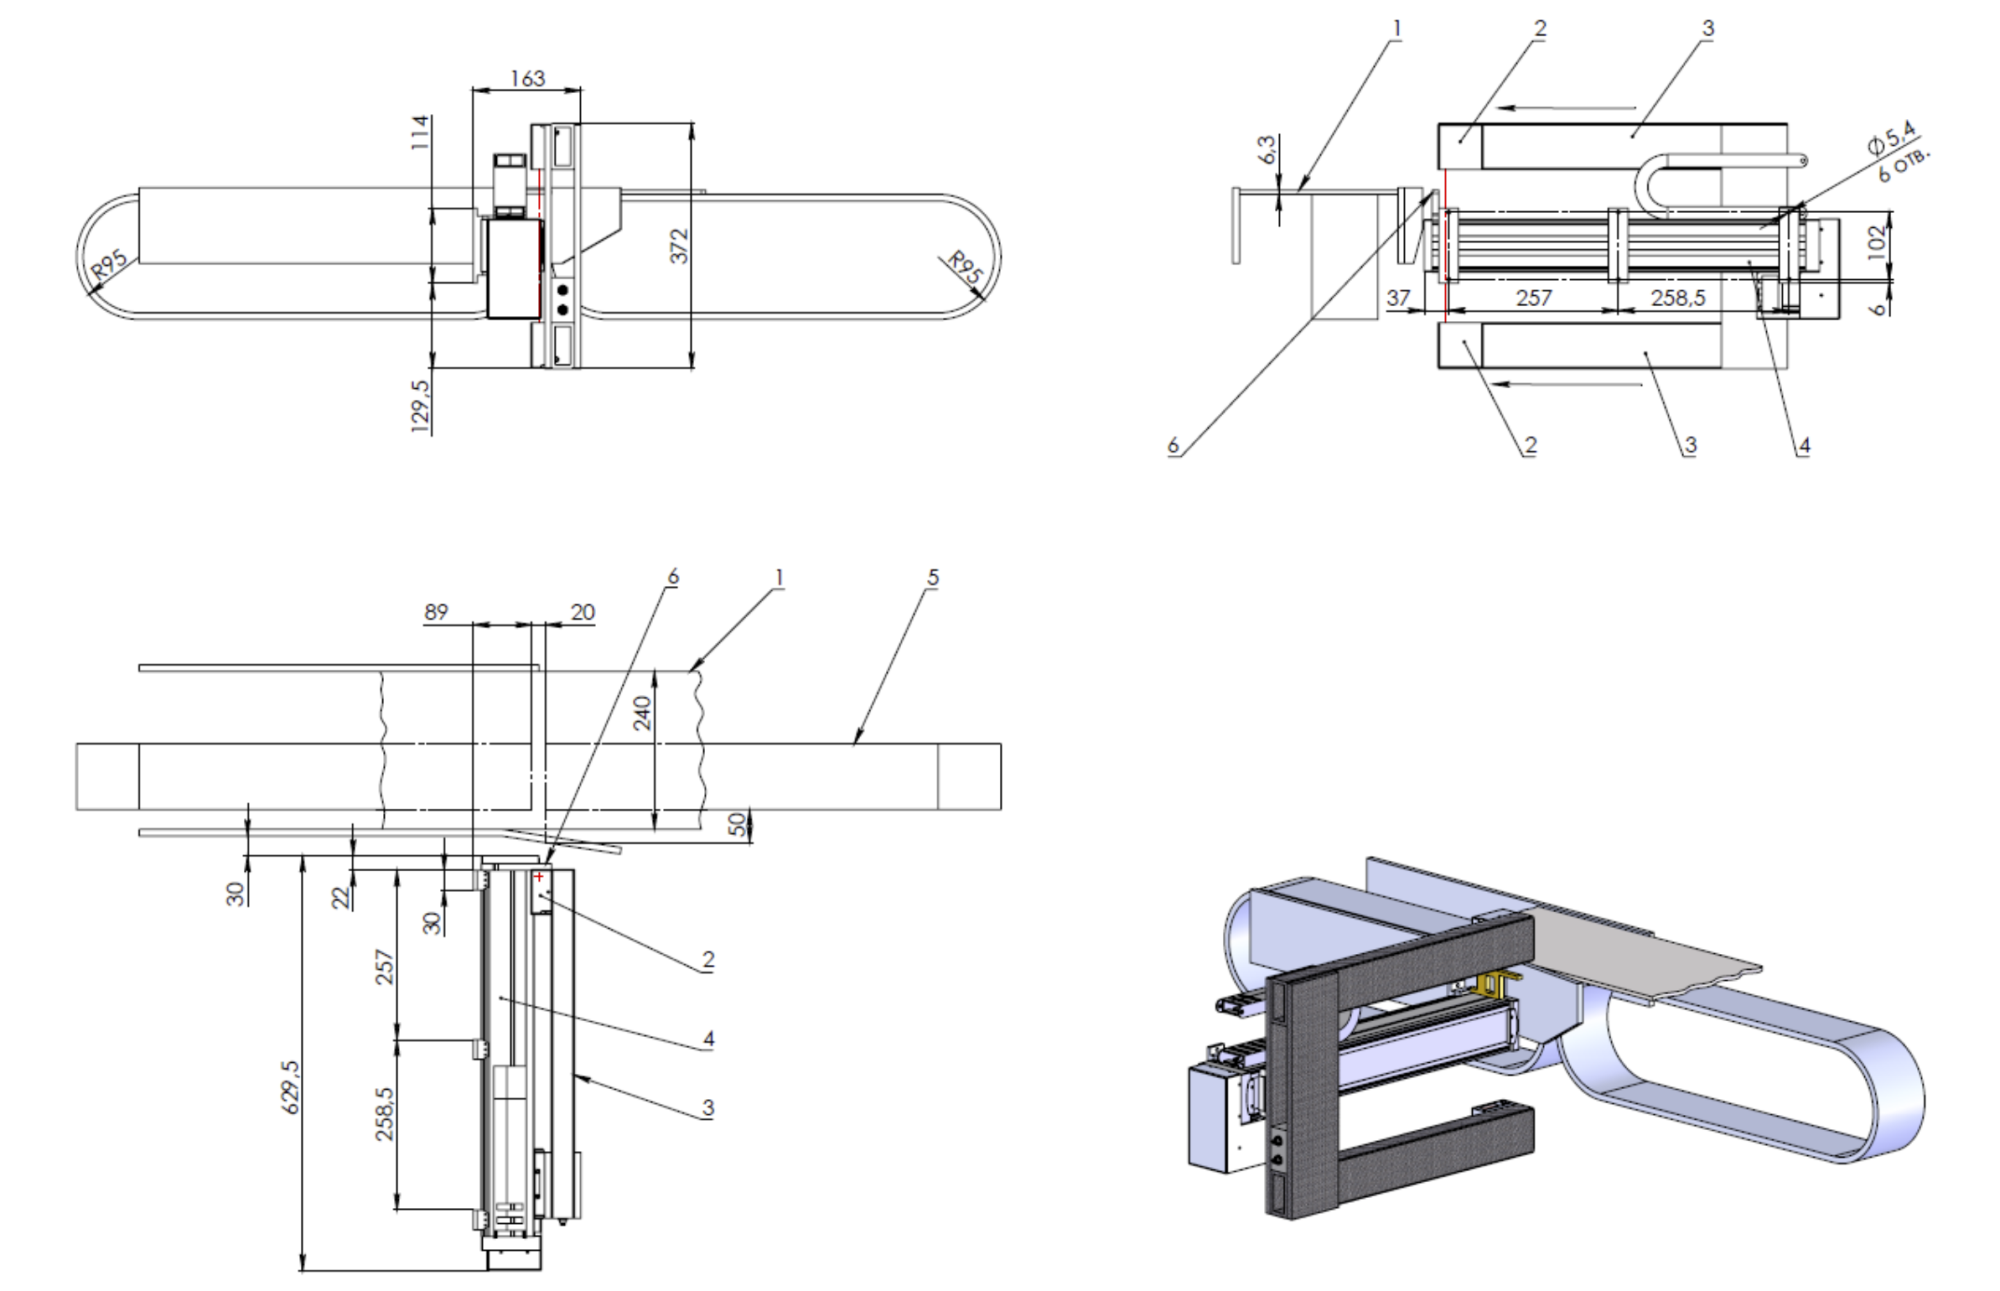
Abbildung 2. Aufbau und Gesamtabmessungen des Systems.
Lasersensoren.
Je nach den technischen Anforderungen kann das System Laser-Triangulationssensoren RF603, RF603HS oder RF602 enthalten: www.riftek.com/products/laser_triangulation_sensor.Schaltschrank und Panel-Computer.
Der Schaltschrank enthält eine Stromversorgung, einen Motortreiber für das Linearbewegungssystem und einen Ethernet-Switch.
Der industrielle Panel-Computer ist darauf ausgelegt, Informationen von Sensoren zu empfangen, Messergebnisse zu analysieren und anzuzeigen.
Gesamt- und Montageabmessungen des Schaltschranks und des Panel-Computers sind in Abbildung 3 dargestellt.
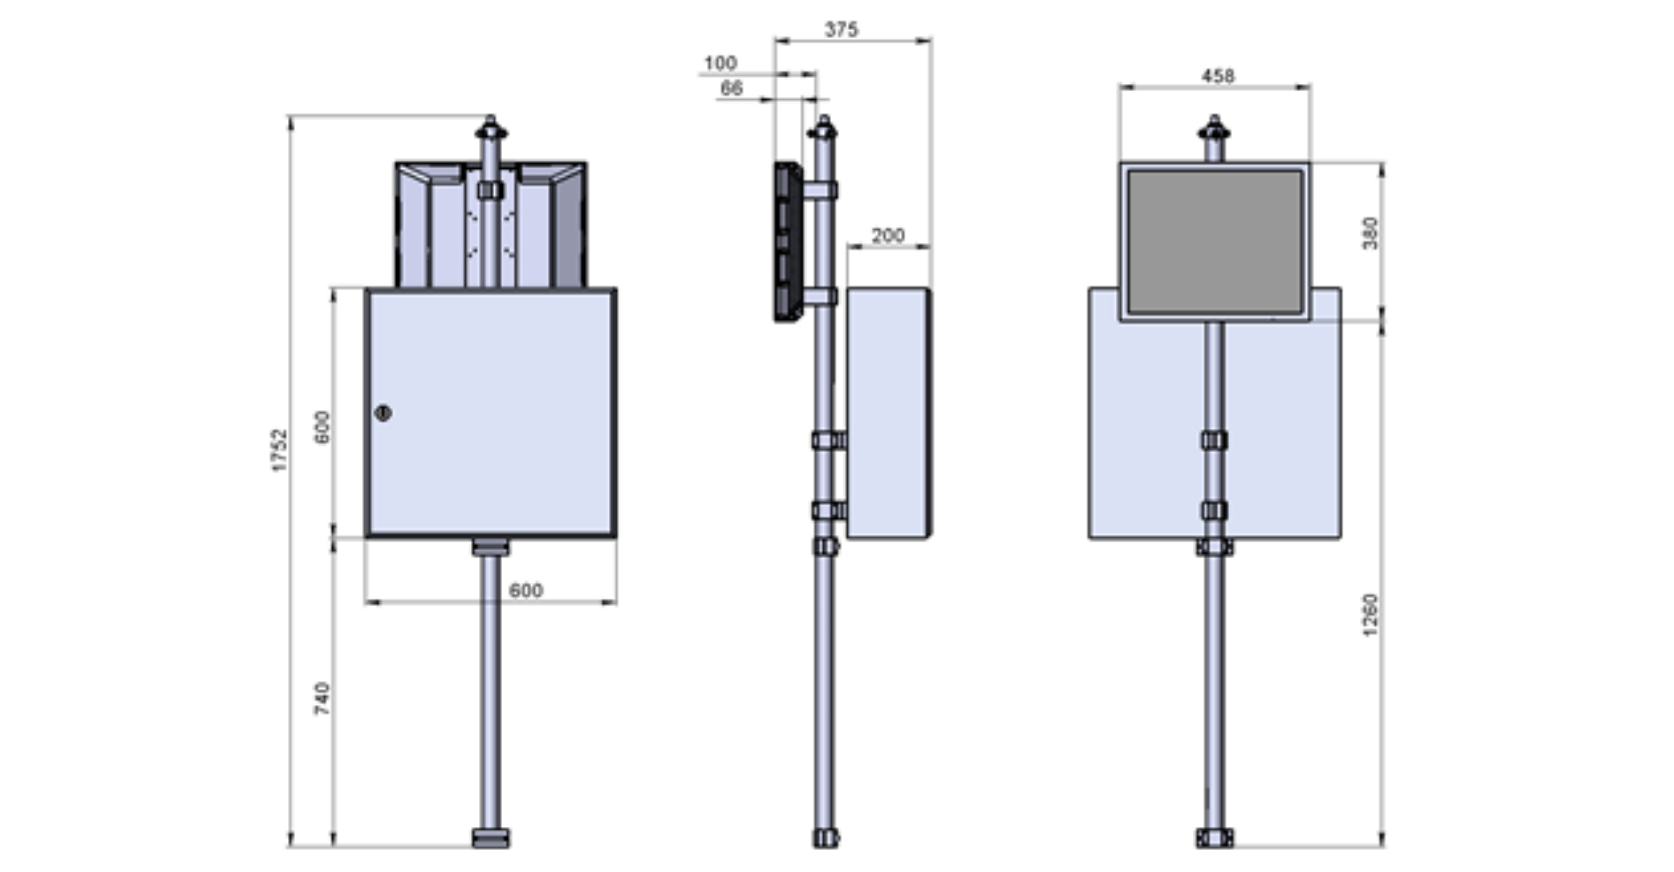
Abbildung 3. Schaltschrank und Panel-Computer.
Aufbau und Funktionsprinzip RF160.10-Serie.
Das System ist oberhalb der Kalanderwalze (1) mit dem zu prüfenden Material (2) angeordnet und enthält den Trägerbalken (3), auf dem zwei Linearbewegungsmodule (4 und 4') mit Schrittmotoren (5 und 5') installiert sind. Jedes Linearbewegungsmodul trägt je einen Laser-Triangulationssensor (6 bzw. 6'), die so montiert sind, dass sie sich automatisch entlang des Kalanders bewegen.
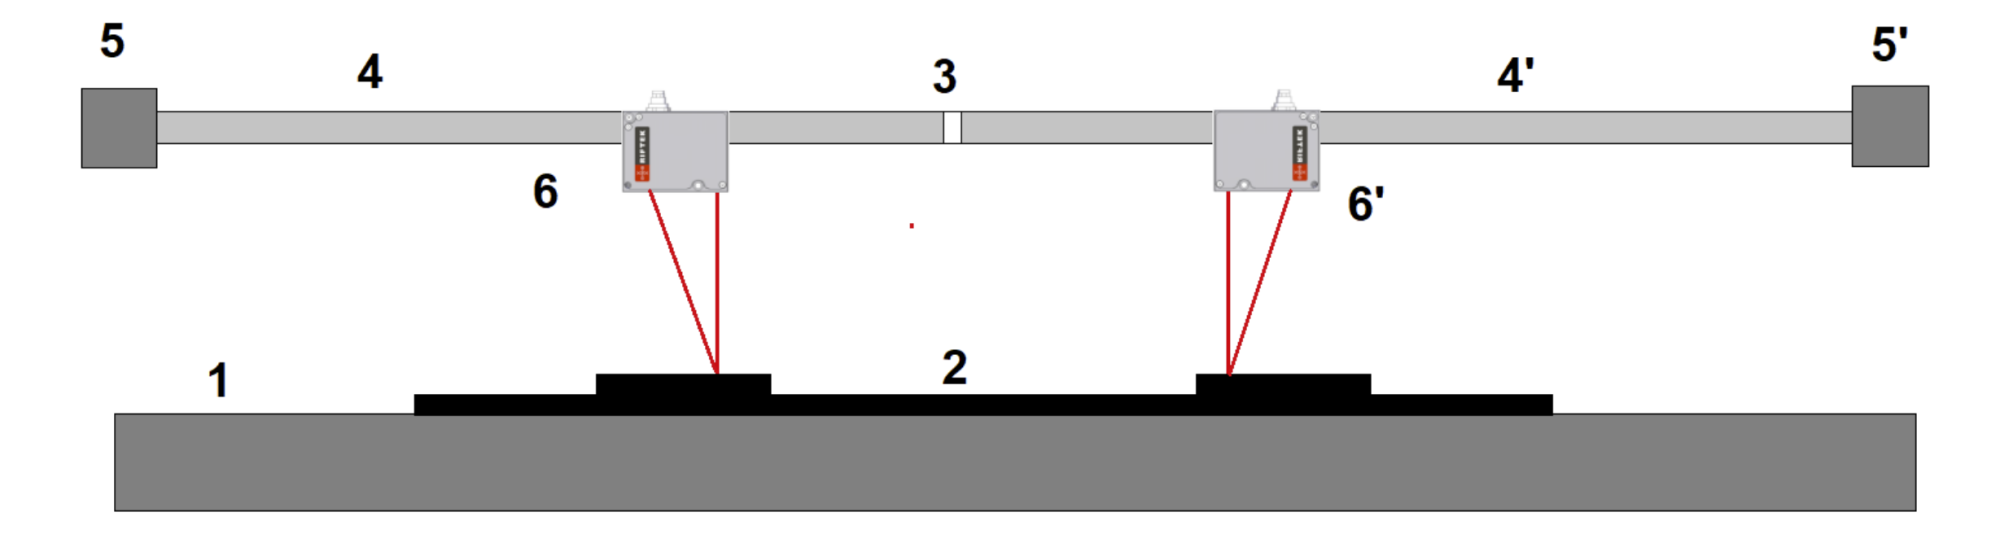
Abbildung 4 - Funktionsprinzip RF160.10-Serie
Die Gesamt- und Montageabmessungen des Systems sind in der Abbildung dargestellt:
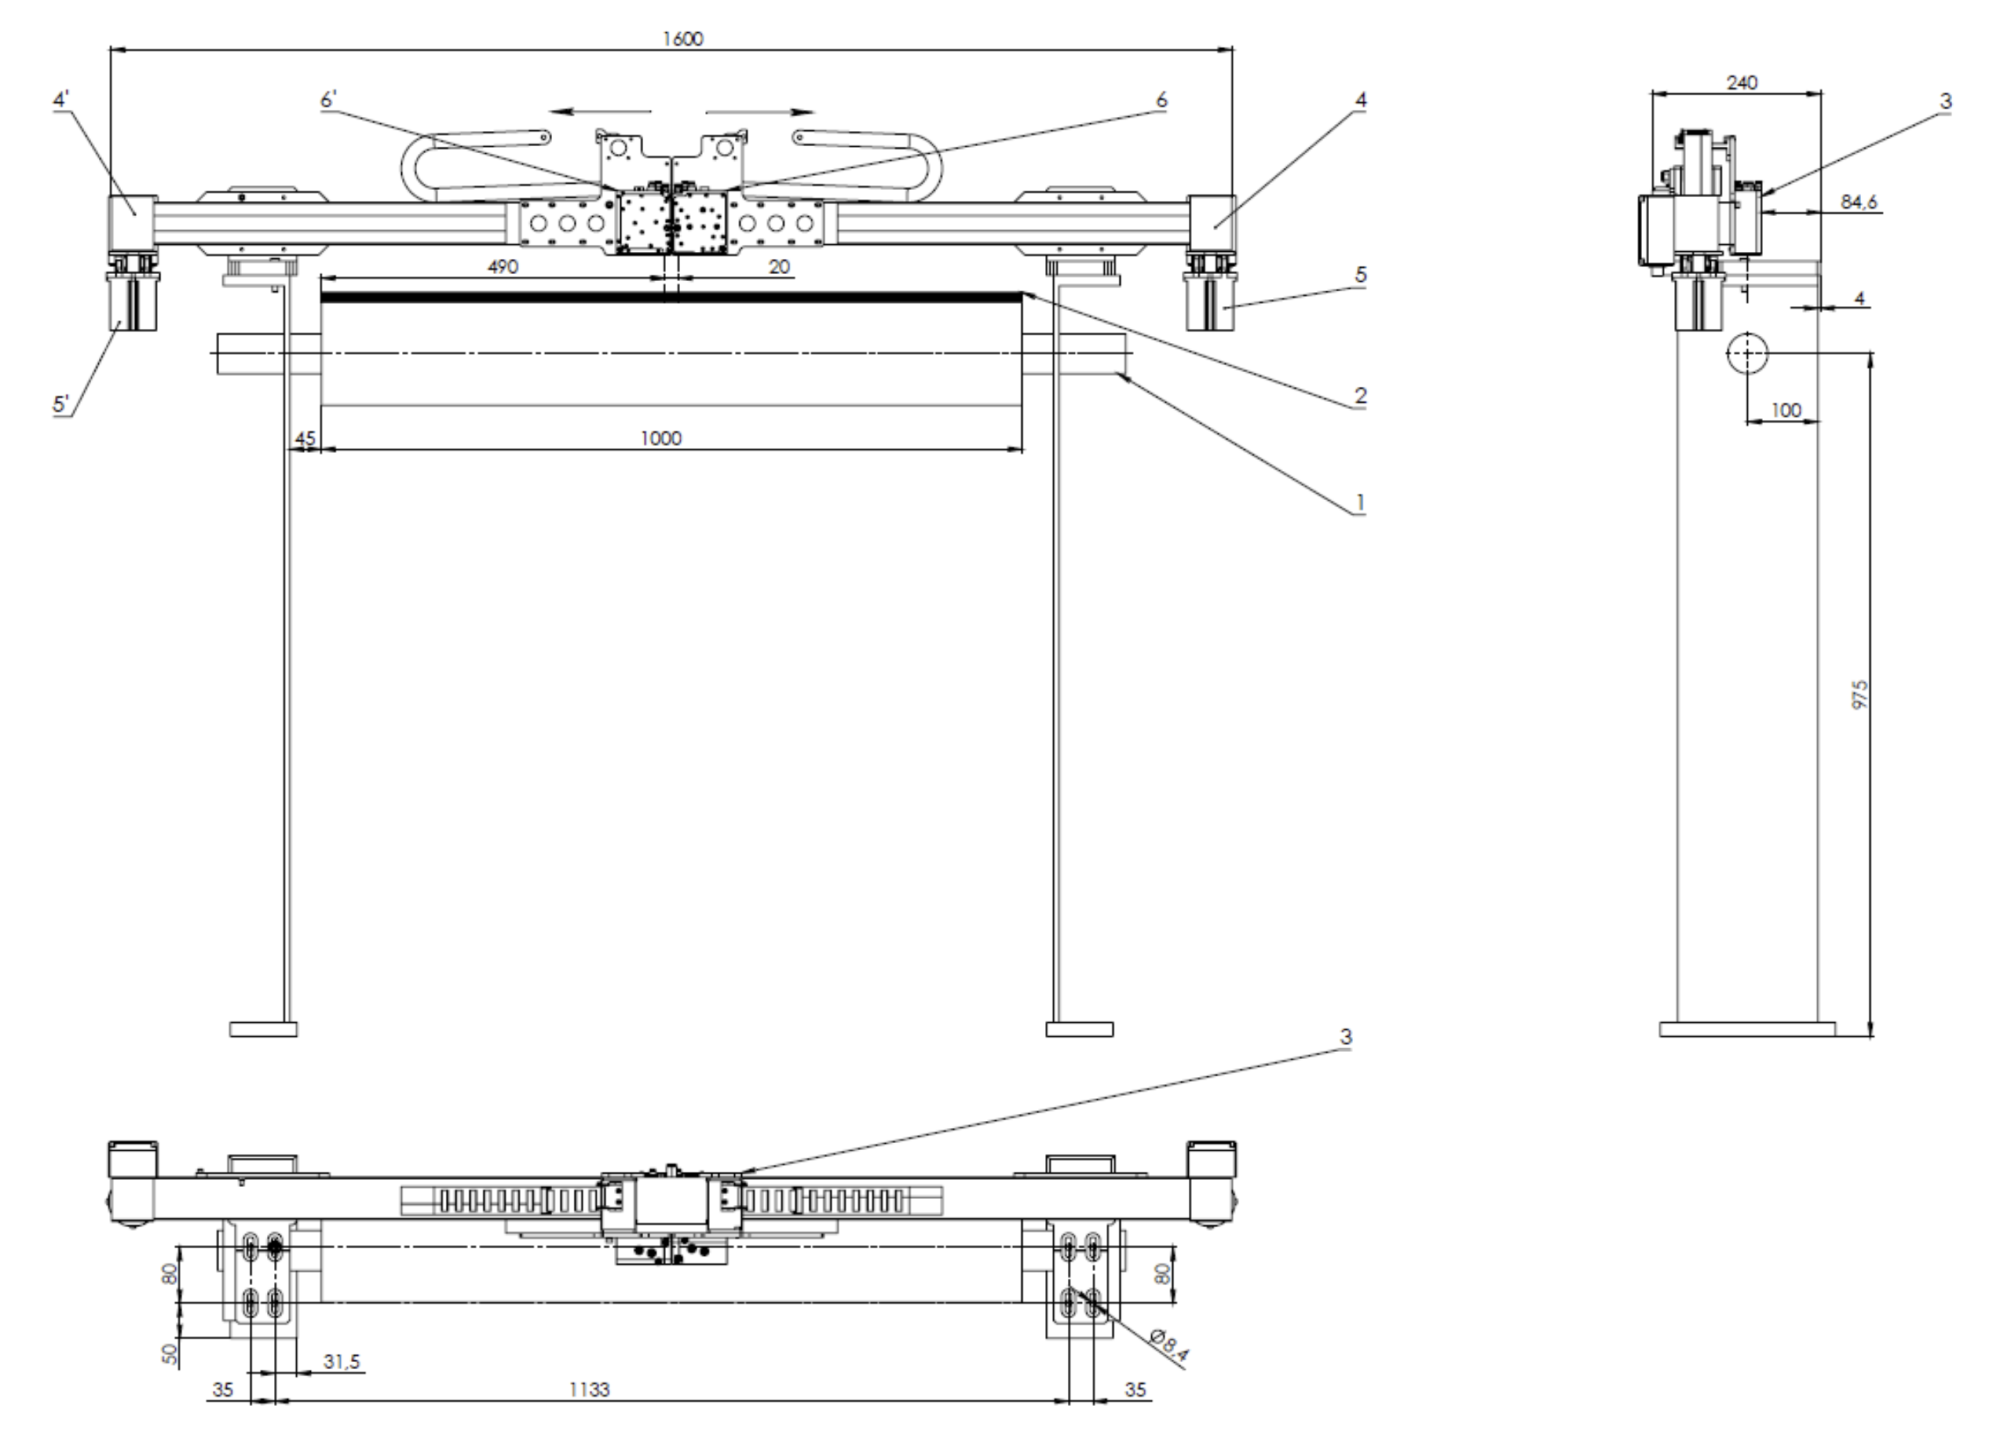
Abbildung 5 - Gesamt- und Montageabmessungen des Systems der RF160.10-Serie
Das System wird vorab und periodisch kalibriert. Während des Kalibriervorgangs bewegen sich die Lasersensoren entlang der Walze (ohne Material) und messen den Abstand zu ihr. Die ermittelten Werte werden, verknüpft mit der linearen Position der Sensoren, im Computerspeicher abgelegt.
Die Dickenmessung an Bahnmaterial erfolgt wie folgt: Abhängig von den Anforderungen an die Lage der Kontrolllinien werden die Sensoren in den erforderlichen Positionen entlang der Walze installiert. Bei bewegtem Material messen die Sensoren den Abstand zu seiner Oberfläche; die erhaltenen Werte werden an den Computer übertragen, wo die Dicke des Materials als Differenz zwischen den Abständen zum Material und zur Walze (Kalibrierwerte) berechnet wird.
Lasersensoren.
Das System ist mit Laser-Triangulationssensoren RF603-60/10 (Basisabstand 60 mm, Arbeitsbereich 10 mm) in einem Schutzgehäuse mit Luftkühlung und Luftspülung der Fenster ausgestattet. Ein besonderes Merkmal der Sensoren ist die Verwendung eines IR-Lasers (808 nm) als Strahlungsquelle, was die Stabilität der Sensoren in wasserdampfhaltiger Umgebung erhöht.Laser-Triangulationssensoren: www.riftek.com/products/laser_triangulation_sensor
Lasersystem zur Inline-Dickenmessung von Flachmaterialien RF160.20.
Lasersystem zur Überwachung der Dicke von Gummibahnen während des Kalandrierens RF160.10.
RF580-N-N1-SERIAL-N3
| Symbol | Beschreibung |
| N | Anzahl der Kontrollpunkte |
| N1 | Anzahl der Sensoren an jedem Kontrollpunkt (1 oder 2) |
| SERIAL | Typ der seriellen Schnittstelle des Sensors: RS485 - 485 oder Ethernet - ET |
| N3 | Anzahl der Logikausgänge |
Bestellinformationen für das Lasersystem zur Inline-Dickenmessung von Flachmaterialien RF160.20
RF160.20-T-W
| Symbol | Beschreibung |
| T | Prüfbarer Dickenbereich, mm |
| W | Querscanbereich, mm. |
RF160.10-T-W
| Symbol | Beschreibung |
| T | Prüfbarer Dickenbereich, mm |
| W | Querscanbereich, mm. |
Laser-Dickenmesssysteme bestimmen die Dicke ohne physischen Kontakt mit dem Material. Laser-Triangulationssensoren messen die Position einer oder beider Materialoberflächen, und das Steuerungssystem berechnet die Dicke aus den gemessenen Abständen. Je nach Systemkonfiguration kann die Dicke relativ zu einer kalibrierten Referenzfläche oder direkt aus Messungen beider Materialseiten bestimmt werden.
Die Sensorkonfiguration hängt davon ab, wie das Material und seine Referenzfläche im Produktionsprozess positioniert werden können. Mit einem Sensor misst das System den Abstand zwischen einer kalibrierten Grundfläche und der oberen Materialoberfläche. Mit zwei Sensoren wird der Abstand zu beiden Materialoberflächen gemessen, und die Differenz zwischen den beiden Messungen ergibt die Materialdicke. Die Zwei-Sensor-Konfiguration eignet sich, wenn die direkte Messung beider Oberflächen die erforderliche Messgeometrie bereitstellt.
Für die Inline-Messung von Bahnmaterial können Lasersensoren quer über das Material scannen, während es sich entlang der Produktionslinie bewegt. Im System RF160.20 sind zwei Sensoren auf einem C-Rahmen montiert und bewegen sich auf einem Linearschlitten über die kontrollierte Bahn. Dadurch kann die Dicke an verschiedenen Positionen über die Bahn gemessen werden, statt nur an einem einzigen festen Punkt.
Die Kalibrierung legt die Referenz fest, aus der nachfolgende Dickenmessungen berechnet werden. Im System RF160.20 bewegen sich die Sensoren periodisch aus dem Förderbereich heraus und messen eine Kalibrierplatte mit bekannter Dicke. Beim System RF160.10, das während des Gummikalandrierens eingesetzt wird, werden die Sensoren ohne Material gegen die Kalanderwalze kalibriert, und die gemessenen Referenzwerte werden entsprechend der Sensorposition gespeichert. Das geeignete Kalibrierverfahren hängt daher vom Messsystem und vom Produktionsprozess ab.
Bei Systemen, die quer über das Material scannen, muss die Messreferenz mit der aktuellen Sensorposition verknüpft bleiben. RF160.10 führt die Kalibrierung entlang der Kalanderwalze durch und speichert die gemessenen Abstände in Bezug auf die lineare Position der Sensoren. Während der Dickenmessung werden diese Referenzwerte verwendet, um die Materialdicke an den entsprechenden Kontrolllinien zu berechnen.
Ja. Die Systeme sind mit konfigurierbaren Parametern ausgelegt, sodass der Messaufbau an die jeweilige Anwendung angepasst werden kann. Je nach System kann dies den zu kontrollierenden Dickenbereich, den Scanbereich, die Anzahl der Kontrollpunkte, die Anzahl der Sensoren und den Sensortyp umfassen. Die endgültige Konfiguration wird entsprechend dem Material und der Messgeometrie ausgewählt.
Die Systeme sind für unterschiedliche Messkonfigurationen ausgelegt. RF580 ist ein konfigurierbares Dickenmesssystem, das an jedem Kontrollpunkt einen oder zwei Sensoren verwenden kann und eine unbegrenzte Anzahl von Dickenkontrollpunkten unterstützt. RF160.20 ist ein Inline-System zur kontinuierlichen Abtastung von Platten- und Bahnmaterialien über deren Breite. RF160.10 ist speziell für die Überwachung der Dicke von Gummibahnen beim Kalandrieren konzipiert, wobei sich die Sensoren entlang des Kalanders bewegen und die Kalibrierung auf die Walze referenziert ist.
Die verfügbaren Schnittstellen hängen von der Systemkonfiguration ab. RF580 verwendet RS485 für den Sensoranschluss und Ethernet zur Übertragung der Messergebnisse, während die RF160-Systeme Ethernet-Schnittstellen verwenden. RF580 kann außerdem mit Logikausgängen konfiguriert werden. Diese Schnittstellen ermöglichen dem Messsystem den Austausch von Messdaten mit externen Industrieanlagen als Teil der gesamten Produktionskonfiguration.